TECHNOLOGIE SVAŘOVÁNÍ VYSOKOFREKVENČNÍ

Naše technologie

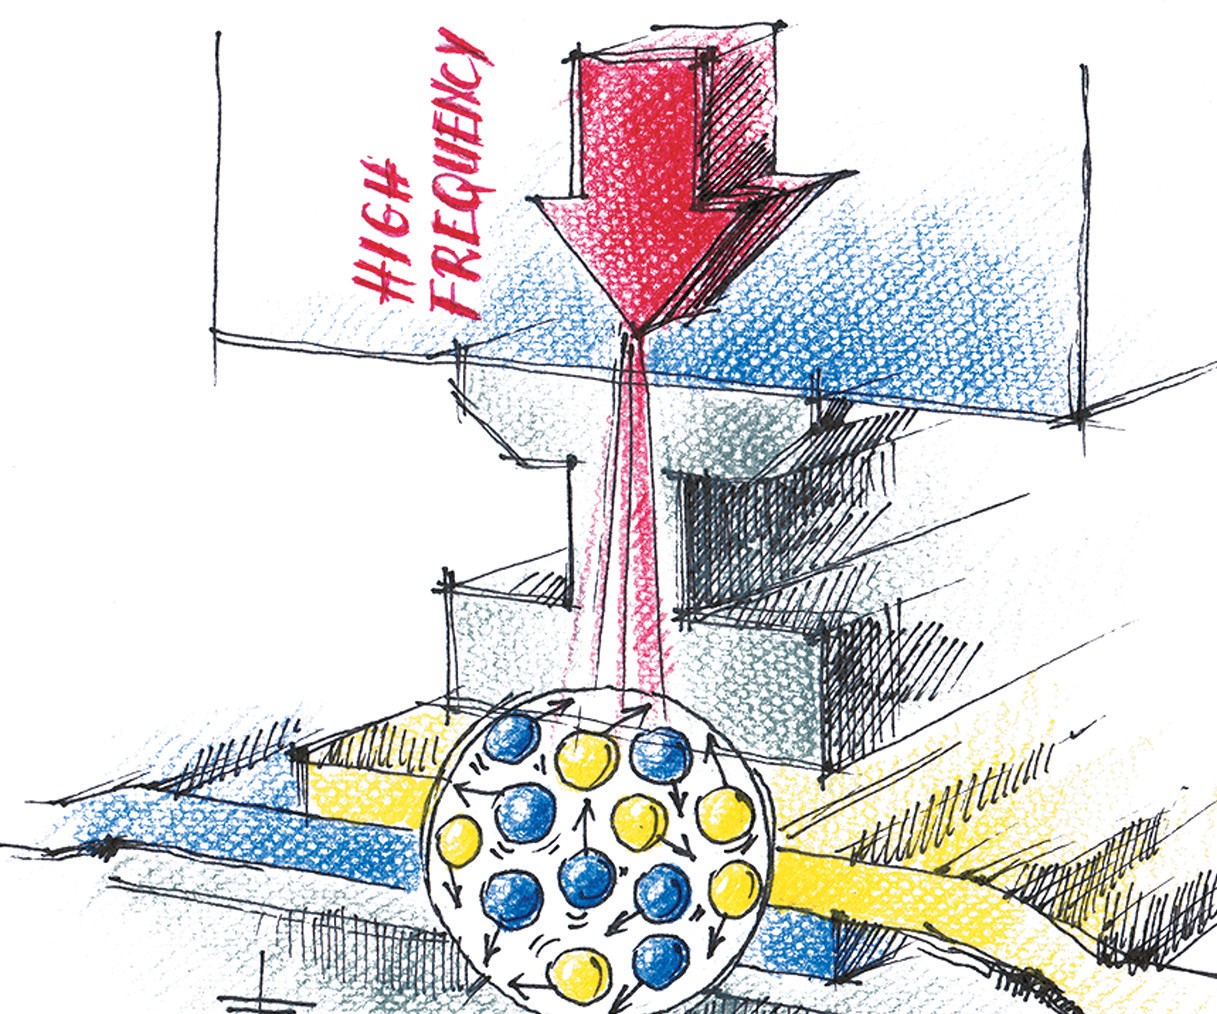
Metoda vysokofrekvenčního svařování používá vysokofrekvenční energii - obvykle 27,12 MHz – elektromagnetickou energii k excitaci polárních molekul dielektrických materiálů umístěných mezi dvěma svařovacími elektrodami, obvykle vyrobenými z mosazi nebo hliníku. Elektrody jsou obvykle namontovány v pneumatickém nebo hydraulickém lisu, aby poskytly tlak pro tavení materiálu, načež se na desky připojí vysokofrekvenční napětí. Pokaždé, když se elektrické pole změní, dipólové molekuly polymeru se pokusí otočit, aby se znovu zarovnaly s novou orientací pole (orientace dipólů se mění v materiálu dvacet sedm milionů krát za sekundu při sledování obrácení vysokofrekvenčního elektrického pole). V důsledku vibrací molekul dojde k zahřátí na teplotu tání (tavení). Vložením dvou vrstev materiálu do vysokofrekvenčního pole současně a jejich stlačením dojde ke slití vrstev (tavení) a vzniku silného svařovaného spoje.

Velkou výhodou vysokofrekvenčního svařování je rychlost svařování: materiál se zahřívá zevnitř a rychle se tavila, během několika sekund. V porovnání s vysokou frekvencí se u všech ostatních způsobů svařování (s vlákny, horkovzdušného nebo infračerveného záření) musí teplo přidávat zvenčí. To znamená, že teplo musí nejdříve proniknout materiálem, aby byl dost plastický na vytvoření svaru. Hlavním rizikem tohoto typu ošetření je spálení horní vrstvy svařovaného materiálu. V vysokofrekvenčním poli některé materiály generují více tepla než jiné, a jsou proto vhodnější pro vysokofrekvenční svařování. To souvisí s tím, do jaké míry molekuly materiálu umožňují vibraci v důsledku vysokofrekvenčního pole. To se označuje jako ztrátový faktor materiálu. Čím větší je ztrátový faktor materiálu, tím snazší je svařovat materiál pomocí vysokofrekvenčního zařízení. Zvláště snadno se svařují termoplasty, jako PVC a PU; tyto materiály se specificky svařují pomocí strojů na vysokofrekvenční svařování. PE a další tvrdé plasty se svařují metodou vysokofrekvenčního svařování mnohem obtížněji.

Naše svařovací technologie

Kvalita těsnění je určena třemi klíčovými faktory:
- teplota
- čas svařování
- tlak.

Správné nastavení výše uvedených parametrů bude mít za následek získání svařovacího švů alespoň tak silného nebo ještě silnějšího jako okolní materiál.
PRINCIPY PROVOZU

  • Materiál je umístěn mezi horní a dolní elektrodou (pod tlakem)
  • Horní elektroda je připojena na vysokofrekvenční napájení (během svařování se pohybuje nahoru a dolů)
  • Dolní elektroda je připojena na elektrické uzemnění
  • Elektrody jsou odděleny vyrovnávací vrstvou (mylar, teflon, lisovaná deska, silikonové skleněné vlákno, bakelit, glassine, melinex atd.)
  • Vysokofrekvenční generátor převádí energii z síťového napájení na vysokou frekvenci (obvykle 27,12 MHz)
  • Skládá se z vysokofrekvenčního zesilovače s obvodovým zpětnovazebním obvodem
  • Rychle se měnící elektrické pole (mění se 27 milionů krát za sekundu)
  • Proces dipólové polarizace (orientace dipólů se mění 27 milionů krát za sekundu, aby sledovaly obrácené elektrické pole)
  • Vnitřní molekulární tření, které vytváří teplo
  • Materiály se roztaví a spojí, aby vytvořily silný svar

Výhody technologie

CO NÁS ODLIŠUJE

Svařovací plocha získaná z 1 kW
40 cm2
Délka elektrody
v modelu 800: do 1300 mm, v modelech 900-1400: do 2000 mm
Nastavení elektrody
velmi přesné (vysoká přesnost)
Výměna elektrody
s dotykovou deskou
Systém PLC - SIEMENS menu
vedené rozhraní v několika jazycích; neomezená kapacita ukládání svařovacích "receptů"
Chladicí systém
pokročilý chladicí systém pro podporu konstantní teploty elektrody během celé pracovní doby
Tlak na elektrodě
do 2000 kg
Systém proti zablýsknutí
FIAB Security System
Žlab (zadní/přední box pro manipulaci s materiálem)
do 450 mm

Odesláním požadavku na adresu sales@fiabmachines.com, info@fiabmachines.com souhlasíte se zpracováním vašich osobních údajů pro marketingové účely. Pokud s tím nesouhlasíte, prosím kontaktujte nás e-mailem.

Copyright © 2025 FIAB Machines