SVETSÖKNOLOGI HÖGFREKVENT

Vår teknik

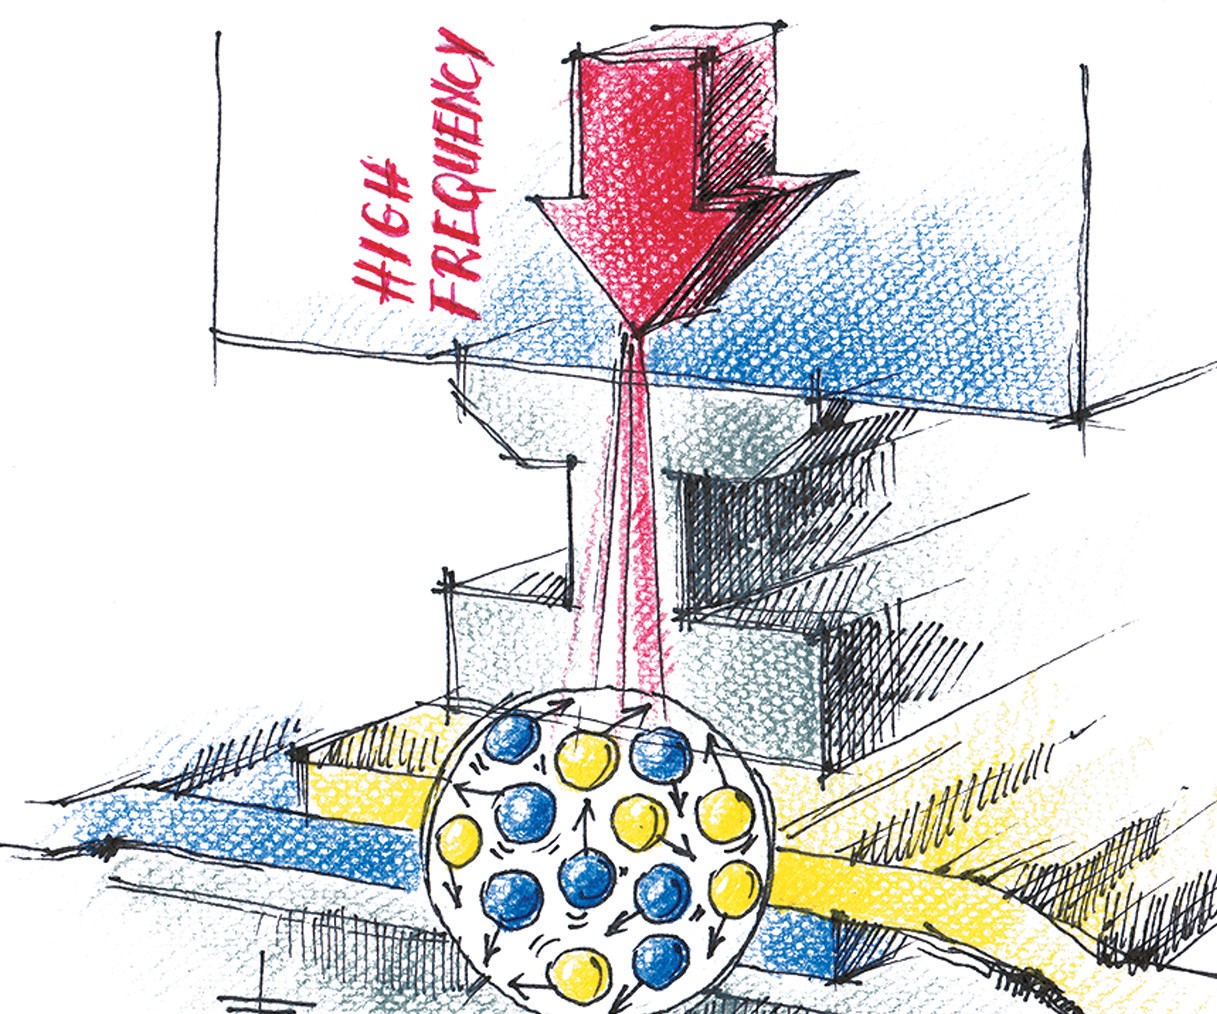
Högfrekvenssvetningsmetoden använder högfrekvenselektromagnetisk energi - vanligtvis 27,12 MHz - för att excittera polära molekyler i dielektriska material placerade mellan två svetselektroder, vanligtvis gjorda av mässing eller aluminium. Elektroderna är vanligtvis monterade i en pneumatisk eller hydraulisk press för att ge tryck för att smälta materialet, varefter en högfrekvensspänning ansluts till plattorna. Varje gång det elektriska fältet ändras försöker dipolmolekylerna i polymeren att vända runt för att återställa sig själva till den nya fältriktningen (orienteringen av dipoler förändras i materialet tjugosju miljoner gånger per sekund när det följer växlande HF-elektriskt fält). Som ett resultat av vibrationen värms molekylerna upp till smält- (fusions)temperaturen. Genom att föra två lager av material in i HF-fältet samtidigt och trycka dem tillsammans smälter lagren samman (fuserar) och bildar en stark svetsfog.

Den stora fördelen med HF-svetsning är svetshastigheten: materialet värms inifrån och fuserar snabbt, inom några sekunder. I jämförelse med högfrekvent, i alla andra typer av svetningsmetoder (med glödtrådar, varmluft eller infraröd strålning) måste värmen tillföras utifrån. Det betyder att värmen först måste tränga in i materialet för att göra det tillräckligt plastiskt för att bilda en svetsfog. Huvudrisken med denna typ av behandling är att bränna det översta lagret av det svetsade materialet. I ett högfrekvensfält genererar vissa material mer värme än andra och är därför mer lämpade för HF-svetsning. Detta har att göra med i vilken utsträckning materialets molekyler låter sig vibrera som ett resultat av HF-fältet. Detta kallas materialets förlustfaktor. Ju större förlustfaktorn för materialet är, desto lättare är det att svetsa materialet med högfrekvensutrustning. Särskilt lätt att svetsa är termoplaster, såsom PVC och PU; dessa material svetses specifikt med högfrekvenssvetsmaskinerna. PE och andra hårdplaster är mycket svårare att svetsa med HF-metod.

Vår svetsteknik

Kvaliteten på en försegling bestäms av tre nyckelfaktorer:
- temperatur
- svetstid
- tryck.

En korrekt justering av ovanstående parametrar resulterar i mottagandet av en svetsfog som är minst lika stark eller ännu starkare än omgivande material.
DRIFTSPRINCIPER

  • Material placeras mellan övre och nedre elektroder (under tryck)
  • Överelektroden är ansluten till HF-försörjningen (rör sig upp och ner under svetsning)
  • Undre elektrod är ansluten till elektrisk jord
  • Elektroderna är separerade av ett buffertmaterial (mylar, teflon, pressad kartong, silikon fiberglasväv, bakelit, glassine, melinex, etc.)
  • HF-generator omvandlar energi från försörjningsnätet till högfrekvent (vanligtvis 27,12 MHz)
  • Består av högfrekvensamplifier med återkopplingskrets
  • Snabbt växlande elektriskt fält (det ändras 27 miljoner gånger per sekund)
  • Dipol polariseringsprocess (orienteringen av dipoler ändras 27 miljoner gånger per sekund för att följa växlande elektriskt fält)
  • Intern molekylär friktionsvärme
  • Material smälter och fuserar för att producera en stark svetsfog

Fördelar med tekniken

VAD SOM GÖR OSS OLIKA

Svetsyta från 1 kW
40 cm2
Elektrodlängd
i modell 800: upp till 1300 mm, i modeller 900-1400: upp till 2000 mm
Elektrodjustering
mycket precis (stor noggrannhet)
Elektrodutbyte
med pekskärm
PLC-system - SIEMENS-meny
guidat gränssnitt på flera språk; obegränsad lagringskapacitet för svets-"recept"
Kylsystem
avancerat kylsystem för att upprätthålla konstant temperatur på elektroden under hela arbetstiden
Tryck på elektroden
upp till 2000 kg
Anti-flash-system
FIAB Security System
Ränna (bak-/frontlåda för materialhantering)
upp till 450 mm

Genom att skicka förfrågan till sales@fiabmachines.com, info@fiabmachines.com godkänner du bearbetning av dina personuppgifter för marknadsföringssyfte. Om du inte godkänner detta, vänligen informera oss via e-post.

Copyright © 2025 FIAB Machines