TECNOLOGIA DI SALDATURA AD ALTA FREQUENZA

La nostra tecnologia

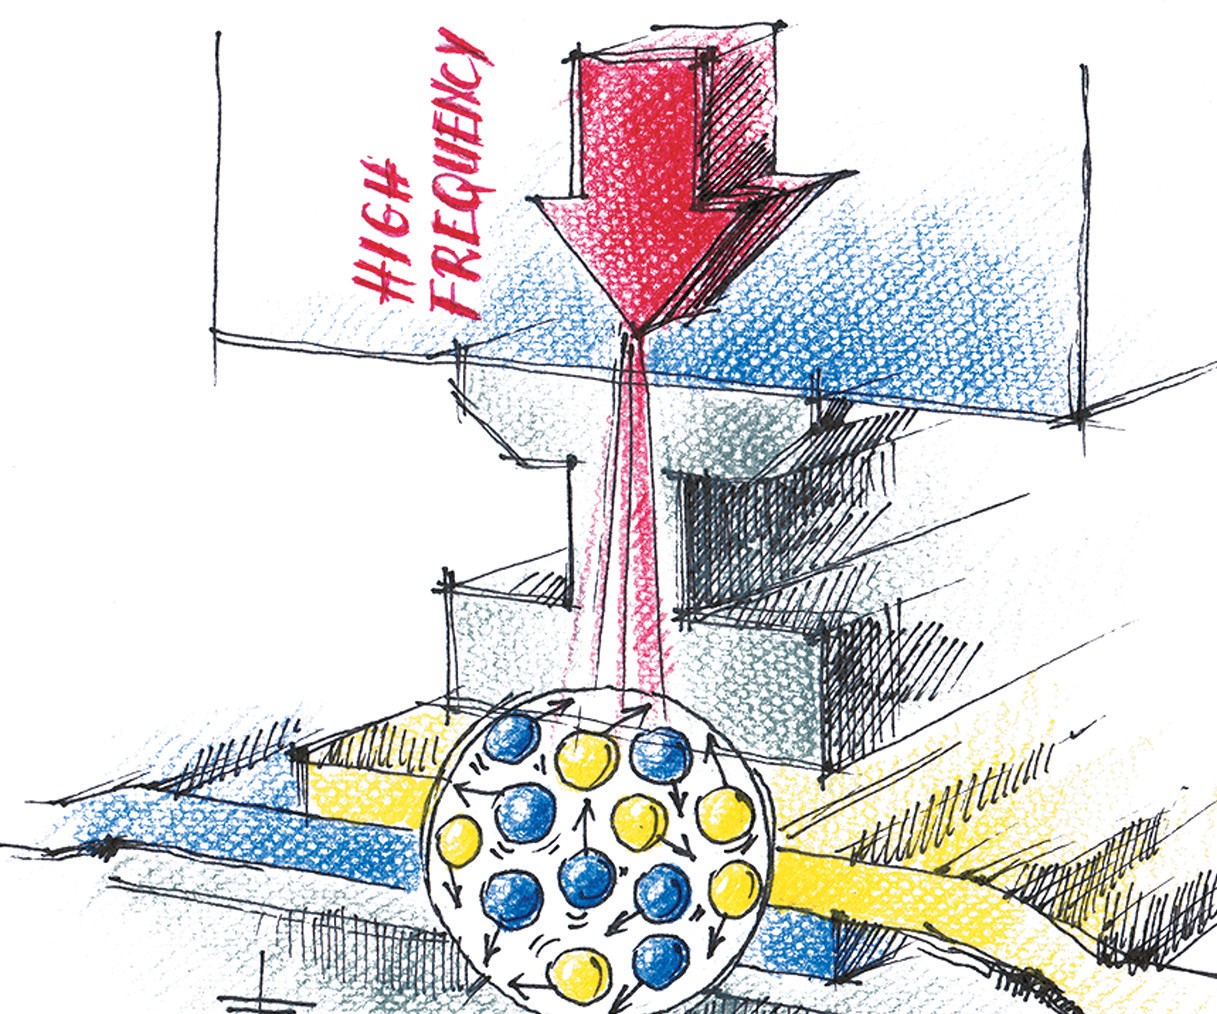
Il metodo di saldatura ad alta frequenza utilizza un'energia elettromagnetica ad alta frequenza - solitamente 27,12 MHz - per eccitare le molecole polari dei materiali dielettrici posti tra due elettrodi di saldatura, solitamente realizzati in ottone o alluminio. Gli elettrodi sono solitamente montati in una pressa pneumatica o idraulica per fornire pressione per la fusione del materiale, dopodiché viene applicata un'alta tensione di frequenza alle piastre. Ogni volta che il campo elettrico cambia, le molecole dipolo del polimero tentano di capovolgersi per riallinearsi al nuovo orientamento del campo (l'orientamento dei dipoli cambia nel materiale ventisette milioni di volte al secondo quando segue il campo elettrico HF invertente). Come risultato delle molecole vibranti si riscaldano fino alla temperatura di fusione (saldatura). Portando due strati di materiale nel campo HF contemporaneamente e premendoli insieme, gli strati si fondono insieme (si saldano) e formano un giunto saldato forte.

Il grande vantaggio della saldatura HF è la velocità di saldatura: il materiale si riscalda dall'interno e si fonde rapidamente, in pochi secondi. In confronto con l'alta frequenza, in tutti gli altri tipi di metodi di saldatura (con filamenti, aria calda o radiazione infrarossa) il calore deve essere aggiunto dall'esterno. Ciò significa che il calore deve prima penetrare il materiale per renderlo abbastanza plastico per formare una saldatura. Il rischio principale di questo tipo di trattamento è bruciare lo strato superiore del materiale saldato. In un campo ad alta frequenza alcuni materiali generano più calore di altri, e sono quindi più adatti per la saldatura HF. Questo ha a che fare con la misura in cui le molecole del materiale si lasciano vibrare a causa del campo HF. Questo è noto come il fattore di perdita del materiale. Maggiore è il fattore di perdita del materiale, più facile è saldare il materiale utilizzando apparecchiature ad alta frequenza. Particolarmente facili da saldare sono i termoplastici, come il PVC e il PU; questi materiali vengono specificamente saldati utilizzando macchine di saldatura ad alta frequenza. PE e altri plastici duri sono molto più difficili da saldare con il metodo HF.

La nostra tecnologia di saldatura

La qualità di una tenuta è determinata da tre fattori chiave:
- temperatura
- tempo di saldatura
- pressione.

Un corretto adattamento dei parametri di cui sopra risulterà nel ricevimento di una linea di saldatura almeno altrettanto forte o addirittura più forte del materiale circostante.

PRINCIPI DI FUNZIONAMENTO

  • Il materiale viene posizionato tra gli elettrodi superiore e inferiore (sotto pressione)
  • L'elettrodo superiore è collegato all'alimentazione HF (si muove su e giù durante la saldatura)
  • L'elettrodo inferiore è collegato a terra elettrica
  • Gli elettrodi sono separati da un materiale tampone (mylar, teflon, cartone pressato, fibra di vetro in silicone, bakelite, glassine, melinex, ecc.)
  • Il generatore HF converte l'energia dalla rete di alimentazione ad alta frequenza (solitamente 27,12 MHz)
  • Consiste in un amplificatore ad alta frequenza con circuito di retroazione
  • Campo elettrico che si alterna rapidamente (cambia 27 milioni di volte al secondo)
  • Processo di polarizzazione dei dipoli (l'orientamento dei dipoli cambia 27 milioni di volte al secondo per seguire il campo elettrico invertente)
  • Riscaldamento per attrito molecolare interno
  • I materiali si fondono e si saldano per produrre una saldatura forte

Vantaggio della tecnologia

CIÒ CHE CI RENDE DIVERSI

Superficie di saldatura ricevuta da 1 kW
40 cm2
Lunghezza dell'elettrodo
nel modello 800: fino a 1300 mm, nei modelli 900-1400: fino a 2000 mm
Regolazione dell'elettrodo
molto precisa (grande precisione)
Sostituzione dell'elettrodo
con pannello tattile
Sistema PLC - menu SIEMENS
interfaccia guidata in più lingue; capacità di archiviazione illimitata delle "ricette" di saldatura
Sistema di raffreddamento
sistema di raffreddamento avanzato per mantenere una temperatura costante sull'elettrodo durante l'intero tempo di lavoro
Pressione sull'elettrodo
fino a 2000 kg
Sistema anti-flash
FIAB Security System
Vasca (scatola posteriore/anteriore per la movimentazione del materiale)
fino a 450 mm

Inviando una richiesta a sales@fiabmachines.com, info@fiabmachines.com, accetti il trattamento dei tuoi dati personali a fini di marketing. Se non sei d'accordo, contattaci via email.

Copyright © 2025 FIAB Machines